- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Línea de extrusión de láminas de PS: problemas de producción comunes y soluciones prácticas para una calidad de lámina estable
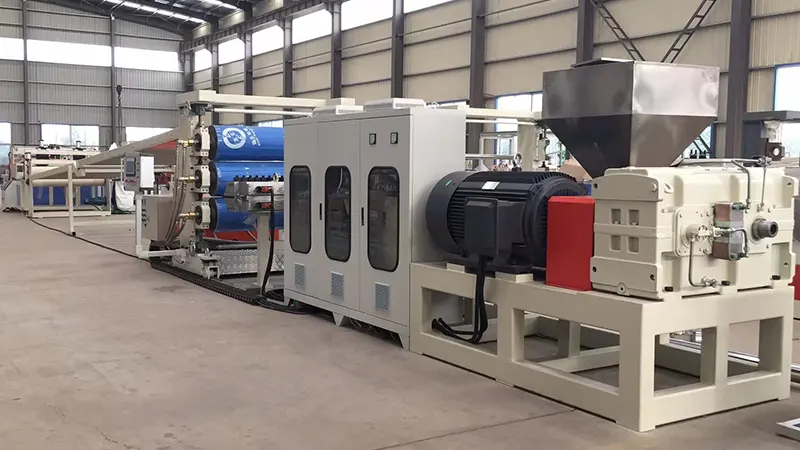
Líneas de extrusión de láminas de poliestireno (PS)se utilizan ampliamente en la industria de procesamiento de plásticos, pero en la producción real, cada etapa, desde la preparación de la materia prima hasta el bobinado, puede presentar problemas que afectan la calidad y la eficiencia. Este artículo examina fallas comunes, sus causas fundamentales y contramedidas prácticas basadas en la experiencia operativa de primera línea, ayudando a los equipos de producción a diagnosticar problemas rápidamente y optimizar los procesos de manera efectiva.
1. Preparación de Materia Prima: Consideraciones Prácticas
Problema 1: Rayas plateadas o burbujas en la superficie de la hoja
Este es un signo clásico de humedad excesiva. El PS es levemente higroscópico; Incluso pequeñas cantidades de humedad se vaporizarán a las temperaturas de fusión, provocando marcas plateadas en la superficie o burbujas internas en la lámina terminada.
Soluciones:
-
Asegúrese de que el sistema de secado esté funcionando correctamente. Condiciones de secado recomendadas: 75–80°C durante 2–3 horas.
-
Al reiniciar después de una parada, purgue la primera porción de material fundido para evitar que entre material contaminado con humedad en el troquel.
-
En estaciones húmedas, extienda el tiempo de secado y controle el contenido de humedad con regularidad. El nivel de humedad objetivo debe estar por debajo del 0,05%.
Problema 2: Propiedades mecánicas degradadas por el uso excesivo de triturado
El uso de recortes de bordes y desechos es una medida eficaz para ahorrar costos, pero el triturado sufre una degradación térmica con cada ciclo de procesamiento, lo que provoca la escisión de la cadena. Esto da como resultado láminas quebradizas con resistencia al impacto reducida.
Soluciones:
-
Mantenga el contenido de remolido entre 15% y 25%, ajustándolo según los requisitos del producto. Para láminas transparentes de alta claridad, reduzca aún más la proporción o evite el rectificado por completo.
-
Seque y quite el polvo y muela bien antes de usarlo para evitar la contaminación.
-
Considere agregar modificadores de impacto para compensar la pérdida de dureza causada por el triturado.
2. Sección de Extrusión: Problemas Comunes y Ajustes
Problema 3: La fluctuación de la producción provoca un espesor de lámina desigual
Este es un problema frecuente en el sistema de extrusión, generalmente relacionado con una velocidad inestable del tornillo, una alimentación inconsistente o temperaturas fluctuantes del cilindro.
Pasos para la solución de problemas:
-
Verifique que no haya "puentes" en la tolva de alimentación (el material cuelga y no fluye hacia abajo). Instale un disyuntor de puente o cambie a alimentación forzada si es necesario.
-
Verifique los ajustes de temperatura a lo largo del cilindro del extrusor. El sobrecalentamiento en la zona de alimentación puede provocar un derretimiento prematuro y una alimentación errática.
-
Instale una bomba de derretimiento entre el extrusor y el troquel. Aísla eficazmente las fluctuaciones de presión de pulsación del tornillo, asegurando una presión de entrada constante al troquel; esta es una de las inversiones más efectivas para la precisión del espesor.
Problema 4: Degradación del material fundido y coloración amarillenta por temperatura excesiva
PS tiene una ventana de procesamiento relativamente estrecha. Por encima de 240°C, la degradación térmica se vuelve significativa, mostrándose como una masa fundida amarillenta y una transparencia reducida.
Soluciones:
-
Establezca las temperaturas del barril en un gradiente gradual desde la zona de alimentación hasta la zona de medición, manteniendo la temperatura máxima entre 220 y 230 °C.
-
Verifique la velocidad del tornillo: el corte excesivo debido a altas RPM genera calor por fricción no deseado.
-
Para paradas que excedan los 15 minutos, reduzca la temperatura del barril o purgue la masa fundida para evitar que el material se asiente y se degrade.
3. Control de troqueles y calandras: puntos clave
Problema 5: variación significativa del espesor transversal
Esto generalmente resulta de un ajuste inadecuado del espacio del labio del troquel o de una distribución desigual de la temperatura de fusión a lo largo del ancho del troquel.
Soluciones:
-
Ajuste los espacios entre los labios del troquel según el espesor objetivo. Un principio de compensación común es establecer el centro ligeramente más delgado que los bordes para compensar la contracción de los mismos.
-
Verifique que todas las bandas calentadoras de troqueles funcionen de manera uniforme. Las temperaturas desiguales del troquel provocan índices de flujo de fusión inconsistentes.
-
Para láminas anchas, instale un mezclador estático aguas arriba del troquel para mejorar la uniformidad de la temperatura de fusión en todo el ancho.
Problema 6: Material adherido a los rodillos de la calandria o marcas de los rodillos en la hoja
Estos defectos afectan directamente la calidad de la superficie y son inaceptables para aplicaciones de láminas transparentes.
Instrucciones para solucionar problemas:
-
Inspeccione las superficies del rodillo de calandria en busca de rayones, picaduras o residuos. Realice un pulido y limpieza de rutina con limpiadores de rodillos exclusivos.
-
Controle cuidadosamente las temperaturas de los tres rodillos: normalmente el rodillo superior funciona ligeramente más caliente que el rodillo del medio, y el rodillo inferior está más frío. Los ajustes exactos dependen del grosor de la hoja y la velocidad de la línea.
-
Si utiliza un agente desmoldante o un recubrimiento antibloqueo, asegúrese de una aplicación uniforme. La aplicación excesiva puede provocar turbidez o reducción del brillo de la superficie.
4. Hoja de espuma PS: desafíos específicos
Problema 7: estructura celular tosca o no uniforme
Para las láminas de PS espumado, la finura y la uniformidad de las células son indicadores de rendimiento críticos. Las células gruesas o desiguales reducen significativamente la resistencia mecánica y las propiedades de aislamiento térmico.
Puntos de control clave:
-
La dispersión del agente nucleante (talco) es primordial. Utilice talco ultrafino (tamaño de partícula inferior a 5 μm) y asegúrese de mezclar bien durante la etapa de composición.
-
El control de la temperatura en la extrusora secundaria (etapa de enfriamiento) es el factor más crítico para la calidad de la espuma. Las fluctuaciones de temperatura deben mantenerse dentro de ±1°C.
-
Verificar la estabilidad de la inyección del agente espumante; Las fluctuaciones de presión en el sistema de inyección afectan directamente la distribución del tamaño de las celdas.
Problema 8: Contracción excesiva en láminas de espuma
Una contracción excesiva conduce a una disconformidad dimensional, especialmente notable durante las operaciones de termoformado posteriores.
Soluciones:
-
Ajuste la velocidad de arrastre y la relación de explosión (BUR). Las proporciones de estiramiento adecuadas promueven la orientación de las celdas, lo que reduce la contracción posterior.
-
Aumente ligeramente la dosis del agente nucleante: las estructuras celulares más finas contribuyen a una mejor estabilidad dimensional.
-
Mantenga moderada la tensión del devanado. Una tensión excesiva puede inducir una contracción por fluencia mientras la hoja está bajo tensión en el rollo.
5. Mantenimiento diario y optimización de la producción
Lista de verificación de mantenimiento de rutina:
-
Reemplace los paquetes de malla según el aumento de la contrapresión, no solo cuando la presión se vuelve críticamente alta. Establezca un cronograma de reemplazo fijo para mantener la coherencia.
-
Tire periódicamente del tornillo e inspeccione el cañón en busca de desgaste. Los tornillos desgastados reducen significativamente la capacidad de plastificación y la calidad de salida.
-
Los rodamientos de rodillos de calandra y las cadenas de transmisión son a menudo puntos de desgaste que se pasan por alto. Lubrique periódicamente y compruebe el paralelismo de los rodillos.
Consejos de eficiencia energética:
-
Puntos de ajuste de temperatura del cilindro más bajos siempre que la calidad de la plastificación lo permita. Cada reducción de 5°C puede ahorrar aproximadamente entre un 3% y un 5% en el consumo de energía.
-
Aísle los cilindros del extrusor para minimizar la pérdida de calor al medio ambiente.
-
Rectifique los bordes en línea siempre que sea posible para evitar recalentar la chatarra enfriada.
funcionamiento estable de unLínea de extrusión de láminas de PSdepende de un monitoreo preciso del estado del equipo y de una optimización continua del proceso. En la práctica, la mayoría de los problemas de calidad no se originan en defectos del equipo sino en detalles operativos y cambios ambientales. Se anima a los equipos de producción a mantener registros detallados de los parámetros del proceso, correlacionando cada ajuste con la calidad del producto resultante. Con el tiempo, este se convierte en el manual de referencia más valioso y específico de la planta, mucho más útil que cualquier guía operativa genérica.